
Долгосрочная точность готовой станины станка из гранита во многом определяется моментом выбора заготовки. Во многих проектах возникают проблемы с точностью обработки, локальные деформации или даже внезапное растрескивание во время обработки на более позднем этапе. Часто причина кроется не в процессе притирки, а в недостаточном контроле качества при выборе заготовки. Многие покупатели оценивают камень только по цвету поверхности, игнорируя скрытые показатели, такие как внутренний минеральный состав, микротрещины и напряженное состояние. Дефекты обнаруживаются только на этапе чистовой обработки, что приводит к дорогостоящим задержкам и потерям материала. Изготовление станин станков из гранита требует полного набора критериев оценки при выборе заготовки, включая проверку источника руды, обнаружение внутренних дефектов и выборочные испытания физических свойств.
Источник руды служит первым критерием оценки качества заготовки. Не весь черный гранит подходит для изготовления сверхточных станин станков. Горные породы из разных жил сильно различаются по соотношению минеральных частиц и содержанию примесей. Некоторые рудные тела содержат большое количество слюды и полевого шпата, что делает материал относительно мягким со слабой связью между внутренними кристаллами. Такой материал склонен к отслаиванию зерен во время обработки. При длительных колебаниях температуры в цехе и микровибрациях его шероховатость поверхности будет постоянно ухудшаться. Компания ZHHIMG избирательно использует высокоплотный черный гранит из стабильных рудных жил. Эта порода плотная и однородная, с разумным содержанием кварца и плотно сцепленными минеральными кристаллами. Это обеспечивает заготовке низкий коэффициент теплового расширения и высокую жесткость, исключая риски для точности, вызванные неоднородностью материала, с самого начала.
Визуальный осмотр позволяет обнаружить только очевидные поверхностные дефекты и не может выявить скрытые внутренние проблемы внутри камня. Невидимые внутренние микротрещины, межслоевые пространства и пустоты представляют наибольшую опасность для заготовок. Эти дефекты глубоко залегают в камне и остаются незамеченными на начальном этапе резки. Однако трещины постепенно расширяются в процессе последующей распиловки, грубой шлифовки, а также длительной механической нагрузки и чередующихся температурных циклов станков, непосредственно повреждая опорную поверхность. После поступления заготовок на наш завод мы проводим полномасштабное сканирование каждого необработанного блока с помощью ультразвукового дефектоскопа, чтобы точно определить положение внутренних трещин и неоднородных межслоевых пространств. Заготовки с проникающими трещинами или большими рыхлыми межслоевыми пространствами сразу же отбраковываются. В случае незначительных локальных дефектов мы оцениваем, находятся ли они в зонах, подверженных напряжению, или на опорных рабочих поверхностях, чтобы решить, следует ли удалить дефектный участок или отбраковать всю заготовку.
Отбор проб для проверки физических свойств составляет основу процесса отбора заготовок. Плотность, коэффициент теплового расширения и модуль упругости могут колебаться в разных областях одного и того же необработанного блока. Оценка качества материала только на основе отчетов по партиям руды недостаточна. ZHHIMG отбирает образцы из необработанных резервных зон заготовок для проверки физических свойств, уделяя особое внимание ключевым показателям, включая плотность (приблизительно 3100 кг/м³), коэффициент теплового расширения, водопоглощение и модуль упругости. Особое внимание следует уделить водопоглощению. Камень с высоким водопоглощением имеет большое количество пор. Он медленно поглощает и выделяет влагу при изменении влажности окружающей среды, что приводит к постепенному расширению и сжатию объема и вызывает дрейф эталонных значений. Только заготовки со стабильными и соответствующими параметрами могут быть допущены к резке.
Внутреннее напряженное состояние заготовок легко игнорируется. Природный гранит образуется под давлением подземных пластов. Добыча и распиловка снимают первоначальное геонапряжение и оставляют остаточное напряжение внутри заготовки. Если заготовка не подвергается достаточной обработке старением, напряжение перераспределяется после существенного удаления материала при черновой обработке. Это вызывает медленную изгибную деформацию детали и быстро сводит на нет плоскостность, достигнутую при предварительной притирке. Компания ZHHIMG применяет длительное естественное старение к выбранным заготовкам для снятия остаточного внутреннего напряжения, после чего проводится вторичный повторный контроль. Цикл старения соответственно увеличивается для крупнотоннажных заготовок тяжелых станин, что гарантирует отсутствие спонтанной деформации после чистовой обработки.
Геометрия заготовки и планирование припусков на обработку также являются важными моментами при выборе материала. При калибровке черновых блоков необходимо предусмотреть разумный припуск на обработку, учитывающий потери материала при резке, черновом шлифовании, старении и чистовой притирке. Недостаточный припуск означает, что вся заготовка будет забракована, как только в процессе черновой обработки будут обнаружены скрытые дефекты. Избыточный припуск увеличивает затраты на обработку и циклы снятия напряжений. Кроме того, следует избегать выветренных внешних слоев черновых блоков. Поверхностный слой рудных тел разрыхляется в результате длительной эрозии окружающей среды и ни в коем случае не должен использоваться в качестве эталонной рабочей поверхности станины станка. 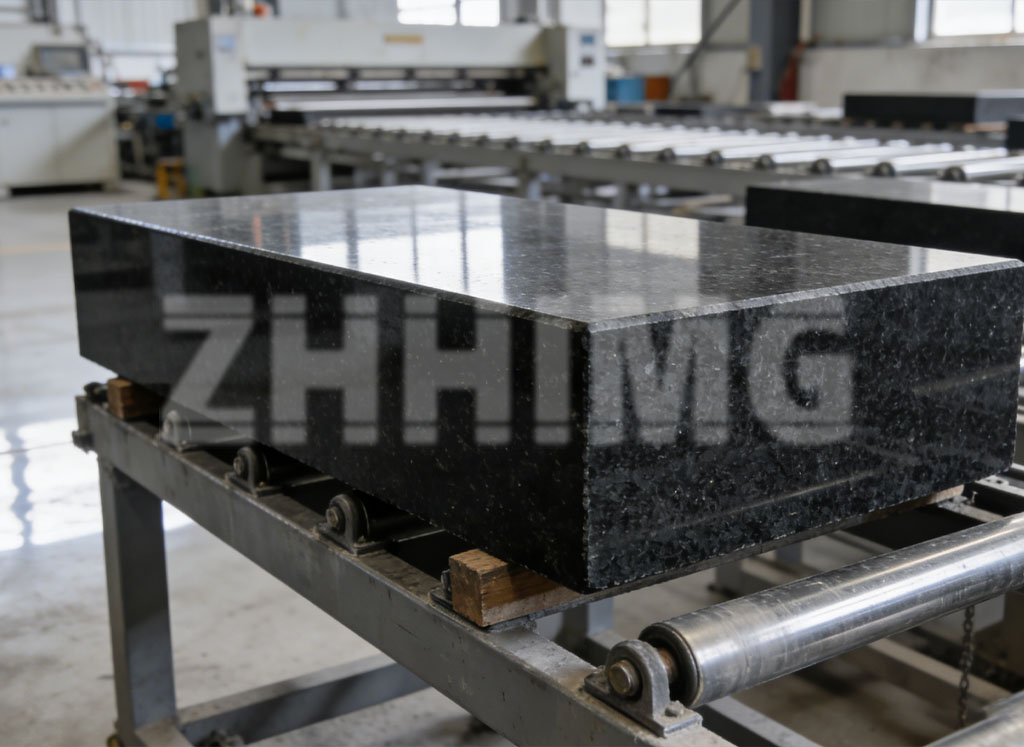
Многие клиенты заблуждаются: они сосредотачиваются исключительно на твердости заготовки. Хотя твердость важна, заготовки для станин станков должны обладать сбалансированными характеристиками по всем физическим показателям. Камень с высокой твердостью, но низкой термической стабильностью и обилием внутренних трещин все еще непригоден в качестве основы для прецизионного оборудования. Суть выбора материала заключается в комплексных характеристиках: однородность материала, низкое остаточное напряжение, низкое термическое расширение и высокое демпфирование, а не в экстремальном значении какого-либо одного параметра.
Опираясь на многолетний опыт производства сверхточных компонентов, компания ZHHIMG разработала комплексную систему оценки заготовок. Проверенные гранитные заготовки для станин станков, портальных рам и инспекционных платформ проходят поэтапную проверку, включающую выбор источника руды, ультразвуковой дефектоскопический контроль, физический отбор проб и испытания на старение под напряжением. Помимо гранита, мы можем сравнить альтернативные материалы, такие как минеральное литье и сверхвысокопрочный бетон (UHPC), в зависимости от условий эксплуатации проекта и рекомендовать заказчикам наиболее подходящее решение по материалу основания.
Выбор заготовок для станин станков из гранита зависит не только от внешнего вида, но и от невидимых внутренних качеств. Строгий отбор заготовок позволяет значительно снизить риск брака при последующей обработке и гарантировать стабильные геометрические характеристики готовых станин на протяжении многих лет эксплуатации. Это является необходимым условием для длительной высокоточной работы оборудования.
Дата публикации: 17 сентября 2026 г.