
В каждой мастерской, занимающейся высокоточной обработкой, существует одна и та же проблема. Шлифовальный станок может довести гранитную поверхность до идеально ровного состояния с точностью до нескольких микрон. Затем он останавливается. Последний участок — та часть, которая определяет, станет ли поверочная плита инструментом или дверным упором, — не может быть обработан вращающимся кругом. Его дорабатывают вручную.
Это та часть процесса, которую никто не указывает в технической спецификации. В ZHHIMG мы называем это работой мастера ручной притирки. Некоторые из наших притирщиков стоят на одном и том же верстаке уже тридцать лет. Они определяют плоскостность на ощупь, в микронах, еще до включения какого-либо прибора. Именно так создается нанометровая геометрия.
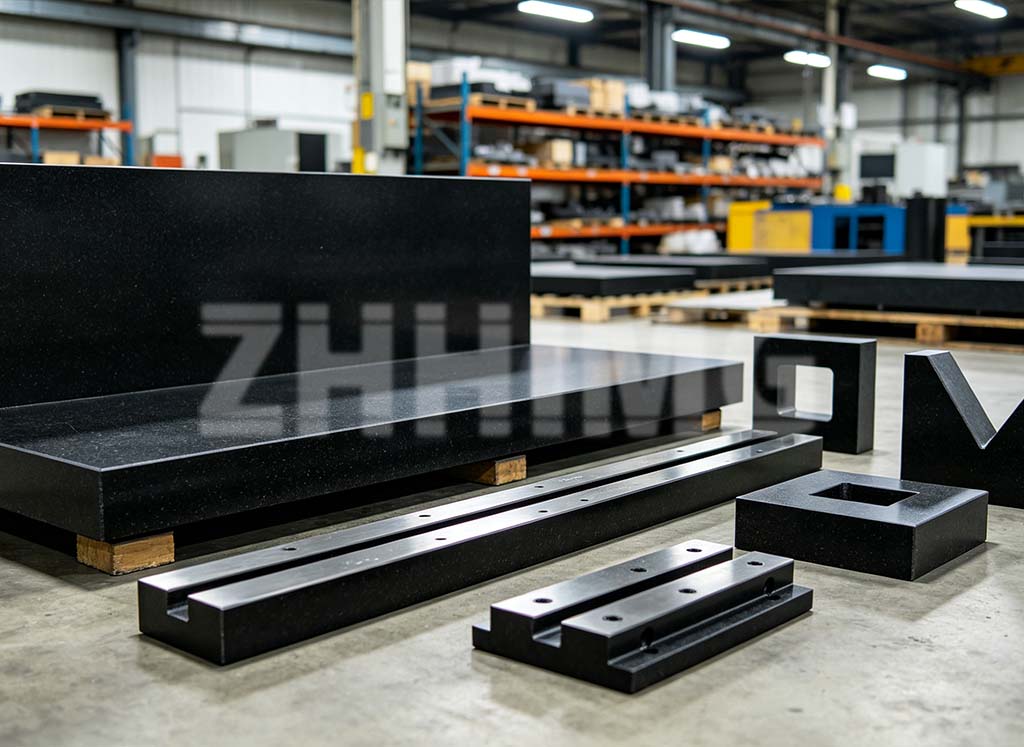
На заводе ZHHIMG готовые плиты из черного гранита, линейки и угловые блоки — плоскостность оценивается вручную, затем подтверждается прибором.
Почему машины останавливаются, не закончив работу
Шлифовальный или фрезерный станок быстро удаляет материал, но у него есть пределы. Инструмент изнашивается. Шпиндель имеет свою погрешность. Стол смещается из-за нагрева. Где-то в районе нескольких микрон станок перестает обеспечивать точность — он передает свои собственные погрешности в камень.
Ручной шлифовальный станок не использует шпиндель, нагрев и программные ошибки при обработке поверхности. Только плита, абразив и опытные руки. Именно поэтому окончательная геометрия прецизионной поверхности до сих пор формируется по старинке. Станок подготавливает поверхность. Рука определяет степень обработки.
Внутри комнаты для притирки
Притирка кажется простой процедурой, но на самом деле это не так. Притирщик наносит мелкозернистый абразив на опорную пластину и перемещает заготовку по контролируемой траектории в виде восьмерки. Каждый ход снимает небольшое количество материала с выступающих участков, оставляя нетронутыми впадины. За несколько часов поверхность выравнивается до плоского состояния.
Важно не усилие, а обратная связь. Притирщик чувствует, как деталь скользит, где она качается и где она идеально ровно лежит. Это ощущение — тот датчик, которого нет ни у одной машины. Он формируется годами, обрабатывая каждую поверхность по отдельности, пока рука не научится различать близкую к идеальной поверхность и ровную.
Каково это — прожить тридцать лет
Наши самые опытные мастера работают на верстаке до тридцати лет. Они могут определить неровность на микронном уровне ладонью, задолго до того, как она отобразится на измерительном приборе. Спросите их, как это происходит, и они с трудом смогут объяснить. Дело не в цифрах, которые они читают. Дело в разнице, которую они чувствуют.
Мы не воспринимаем это как фольклор. Мы рассматриваем это как отправную точку. Новые мастера учатся рядом со старыми, сначала на обрывках пластин, затем на реальной работе, пока рука и инструмент не сойдутся. Навык преподается, а не приобретается наемным работником. Именно так он сохраняется после ухода на пенсию одной пары рук.
Рука предлагает, инструмент распоряжается
Мастерство без доказательств — это всего лишь выдумка. Каждая важная поверхность, покидающая ZHHIMG, измеряется на нашей линии контроля качества, работающей на оборудовании от [название компании].Mahr (Германия), WYLER (Швейцария) и Renishaw (Великобритания)Плоскостность, перпендикулярность, параллельность и углы — все эти параметры фиксируются по чертежу.
Ручная работа завершается. Инструмент подтверждает или отклоняет её. Ничего не отправляется на отгрузку, пока цифры не совпадут, а именно так и происходит отгрузка.прецизионный гранитный компонентдолжно заслужить свою терпимость.
От верстака к станку
Именно благодаря ручной работе гранитная плита может находиться под координатно-измерительной машиной, подложкой для пластин или лазерной платформой и оставаться эталоном на протяжении всего срока службы инструмента. Поверхность не просто ровная в день поставки. Она выравнивается путем удаления напряжений и неровностей, которые в противном случае образовались бы позже.
Мы строимгранит высокой точностидля оснований КИМ, оптических и полупроводниковых платформ, а такжегранитные портальные системына каждом из них установлены измерительные головки, перемещающиеся по крупным заготовкам. За каждой из них находится шлифовальный станок, который часами работает на поверхности, недоступной для обычных шлифовальных кругов.
Сертифицировано, запатентовано и доступно для проверки.
ZHHIMG — единственная компания в отрасли, одновременно имеющая сертификаты ISO 9001, ISO 45001, ISO 14001 и CE, а также более 20 международных патентов. Наш плотный черный гранит имеет приблизительную толщину.3100 кг/м³— низкая пористость, низкое термическое расширение и достаточная стабильность для использования в течение десятилетий.
Наши разработки используются такими компаниями, как GE, Samsung и Oracle, и проходят проверку в таких учреждениях, как Национальный университет Сингапура и национальные метрологические институты Великобритании, Германии и США. Когда метрологическая лаборатория проверяет материал, допуск является измеренным фактом, а не лозунгом. Никакого обмана, никакого сокрытия, никакого введения в заблуждение — это правило действует с самого начала.
Точность — это привычка, а не случайность.
Машины постоянно совершенствуются. Рука продолжает удерживать последний микрон. Это медленный способ работы, и это единственный известный нам способ создания поверхности, на которой заказчик сможет собрать машину. Слово «мастерство» здесь не маркетинговый ход. Это заключительный этап процесса.
Если вам это необходимогранит ручной обработкиДля измерительной машины, портальной конструкции или станочного основания пришлите нам чертеж и смету на точность. Наши инженеры и притирщики подберут марку стали, геометрию и качество обработки в соответствии с требованиями заказа — и предоставят вам данные измерений в подтверждение.
Дата публикации: 17 сентября 2026 г.