
После завершения шлифовки высокоточных гранитных деталей невозможно стабильно достичь высокой точности простой прямой сборкой. Смещение эталонных образцов и повреждение плоскостности, возникающие на этапе полной сборки станка во многих проектах, часто вызваны не недостаточным качеством самого камня, а неправильными операциями при сборке. В отличие от стали и чугуна, гранит отличается высокой хрупкостью и чувствительностью к концентрированным локальным нагрузкам. Его эталонная рабочая поверхность достигает наноуровневой точности; любое неправильное зажимание, неравномерное усилие или небрежная очистка могут привести к необратимой потере точности.
Подготовка к сборке — первый шаг, который часто упускают из виду многие инженеры. Сборочные работы не следует начинать сразу после распаковки. Гранитный компонент должен находиться внутри сборочного цеха для выравнивания температуры, чтобы температура камня полностью соответствовала температуре окружающей среды. Если между камнем и окружающей средой существует разница температур, медленное тепловое расширение и сжатие после сборки создадут скрытые напряжения внутри всей машины. Также необходима тщательная очистка. Не протирайте опорные поверхности обычной хлопчатобумажной нитью или жесткими скребками. Остатки мусора и частицы металлической пыли на поверхностях крепления будут вдавливаться в поверхность после фиксации, оставляя постоянные царапины и повреждая опорную плоскость. Компания ZHHIMG предоставляет специальные чистящие средства и инструкции по эксплуатации вместе с поставляемой продукцией, чтобы избежать таких рисков на начальном этапе.
Решения для позиционирования и зажима являются ключевыми контрольными точками при сборке гранитных конструкций. Жесткие зажимы ни в коем случае нельзя использовать для плотного зажима боковых кромок камня или непосредственно для привязки к рабочим поверхностям. Гранит обладает превосходной устойчивостью к сжатию, но низкой устойчивостью к сдвигу и ударам. Тяжелый одноточечный зажим легко вызывает образование невидимых микротрещин, которые постепенно расширяются со временем и приводят к деформации. В отработанной отраслевой практике используются опоры с мягким контактом и равномерно распределенными многоточечными опорными конструкциями для распределения нагрузок, что позволяет поддерживать гранит в свободном и расслабленном состоянии без создания дополнительного напряжения при сборке. Положение всех опорных точек необходимо предварительно рассчитать, чтобы избежать выступающих секций и предотвратить изгибную деформацию, вызванную собственным весом.
Крепление также требует постепенного процесса. При соединении гранитных элементов с металлическими основаниями, направляющими и подшипниковыми узлами болты нельзя затягивать до полного момента за один раз. Следует применять диагональную пошаговую затяжку, увеличивая момент затяжки постепенно и постоянно контролируя изменения плоскостности. Металлы и гранит различаются по характеристикам теплового расширения. На этапе проектирования необходимо предусмотреть компенсационные конструкции, чтобы предотвратить взаимное натяжение между двумя материалами при изменении температуры, что создает постоянное дополнительное напряжение в граните. При сборке запрещается прилагать усилие, поддевая или толкая опорные детали гранита для выравнивания монтажных отверстий, поскольку такое грубое выравнивание фиксирует остаточное напряжение внутри камня.
Защита окружающей среды во время сборки имеет первостепенное значение. Даже вне метрологической камеры с постоянной температурой зона сборки должна быть свободна от пыли, чтобы избежать попадания шлифовальных отходов и металлической стружки на эталонные поверхности. При погрузке и подъеме необходимо использовать гибкие стропы с заранее предусмотренными точками крепления; стальные тросы не должны касаться каменных поверхностей напрямую, чтобы предотвратить сколы и повреждение кромок. На гранитных платформах, требующих сборки модулей с воздушными подшипниками и оптических компонентов, персонал должен избегать прямого наступания на эталонные рабочие поверхности. Если доступ необходим в рабочих условиях, необходимо уложить специальные защитные маты для распределения веса тела и предотвращения локальной перегрузки. 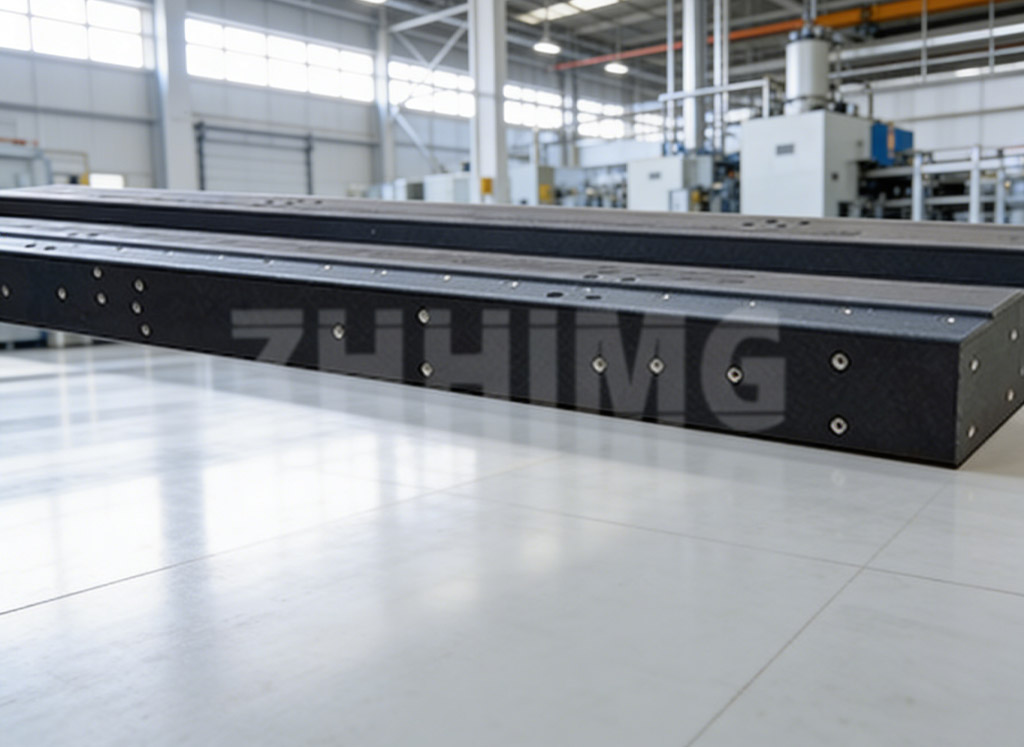
Завершение сборки не означает немедленный ввод в эксплуатацию. Необходимо предусмотреть этап ожидания и повторной проверки. После полного закрепления всех соединителей узел выдерживается в течение некоторого времени для снятия временных напряжений, возникших во время сборки, после чего проводится повторное измерение плоскостности и прямолинейности с использованием высокоточных инструментов. Если обнаружено отклонение точности, его нельзя исправить путем принудительного затягивания болтов. Для проверки состояния опор и фитингов, а также для корректировки схемы сборки требуется разборка. Многие заказчики спешат ввести оборудование в эксплуатацию, пропуская этапы ожидания и повторного тестирования. Деформация эталонных образцов обнаруживается только во время полного ввода машины в эксплуатацию, что приводит к чрезвычайно высоким затратам на доработку.
Вкратце, основной принцип сборки прецизионных гранитных компонентов заключается в минимизации внешних воздействий и предотвращении возникновения дополнительных напряжений. Гранит обеспечивает исключительную стабильность размеров только при отсутствии необоснованных внешних воздействий и повреждений твердой поверхности. От поддержания постоянной температуры и гибкой поддержки до поэтапного крепления и повторной проверки после завершения работ, каждая деталь сборки защищает присущий камню высокий уровень точности. Опираясь на богатый опыт многочисленных проектов, компания ZHHIMG предоставляет рекомендации по сборке в соответствии с чертежами оборудования заказчиков перед отгрузкой продукции, помогая клиентам сохранять точность в процессе сборки и гарантируя стабильную долгосрочную работу комплектных машин.
Дата публикации: 14 сентября 2026 г.