
Спросите у производителя гранитных компонентов, насколько ровные их плиты, и большинство с уверенностью назовут цифру. Спросите, чем они это измеряли, и уверенность порой будет невелика. Именно это расхождение — между заявленной точностью и используемым инструментом — является источником многих проблем с качеством в этой отрасли, и этому следует уделять больше внимания, чем обычно, со стороны покупателей, сравнивающих поставщиков только по цене.
В мире высокоточной обработки существует старая поговорка, которая повторяется достаточно часто, чтобы звучать как клише, но она по-прежнему актуальна: нельзя произвести то, что нельзя измерить. В шлифовальном цехе может быть лучшая в регионе технология притирки, но если оборудование, проверяющее эту работу, устарело, не откалибровано или просто не подходит для заявленного допуска, то сертификат, прилагаемый к изделию, будет скорее предположением, чем гарантией.
Что отличает реальные возможности измерения от коммерческих заявлений?
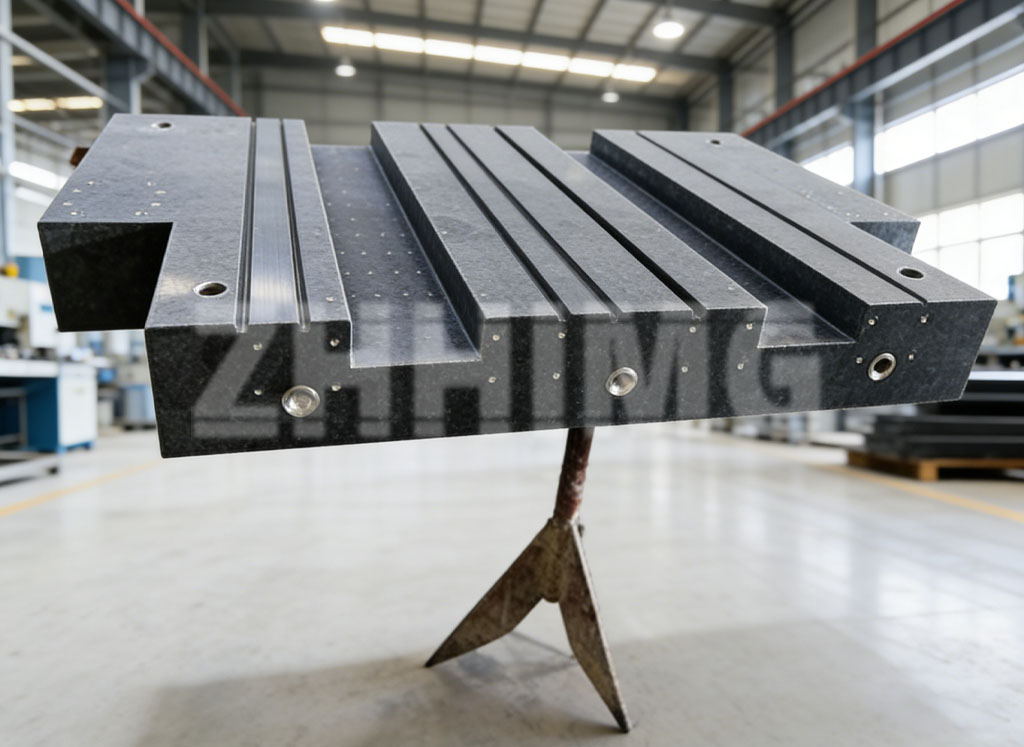
Для гранитных компонентов — поверочных плит,машинные базыОт прецизионных линеек до конструктивных элементов, используемых в полупроводниковом и метрологическом оборудовании — несколько категорий инструментов позволяют выделить серьезных производителей среди остальных.
Лазерные интерферометры являются стандартом для проверки плоскостности и прямолинейности на субмикронном уровне, особенно для длинных компонентов, где механические измерительные приборы теряют надежность по всей длине. Например, для гранитного основания, предназначенного для координатно-измерительной машины или линейного привода, необходимы данные о плоскостности по всей длине, а не только точечные проверки в нескольких точках.
Электронные уровни имеют гораздо большее значение, чем кажется на первый взгляд, при работе с большими или длинными гранитными конструкциями, где даже незначительный наклон на многометровом участке приводит к реальной погрешности позиционирования после установки и нагрузки на компонент.
Для ежедневного контроля процесса шлифовки между проходами в цехе большинство используют компараторы с циферблатным и зондовым датчиком, работающие в субмикронном диапазоне. Они менее эффектны, чем лазерные системы, но именно эти инструменты позволяют выявлять отклонения на ранней стадии, до того, как пластина подвергнется многочасовой ненужной доработке.
Измерители шероховатости поверхности дополняют эту информацию, поскольку одной лишь плоскостности недостаточно для полной картины состояния гранитной поверхности; шероховатость и волнистость влияют на поведение пластины при скользящем контакте или вакуумном зажиме в полупроводниковых приложениях.
Без прослеживаемости калибровки ни одно из этих устройств не принесет большой пользы. Интерферометр или компаратор, не проверенный по национальному или аккредитованному стандарту, — это, по сути, дорогостоящий инструмент для определения параметров на глаз. Авторитетные лаборатории хранят сертификаты калибровки своих измерительных приборов, выданные признанным метрологическим институтом, и могут отследить эту цепочку по запросу клиента. Эта деталь редко обсуждается в ходе переговоров о продажах, но обычно это первое, что проверяет серьезный менеджер по качеству во время аудита поставщика.
Где это проявляется на практике
Мы разработали собственный процесс контроля качества на основе этого принципа, отчасти потому, что наши клиенты — производители полупроводникового оборудования, координатно-измерительные машины, национальные метрологические институты и другие — склонны задавать сложные вопросы о прослеживаемости перед размещением заказа. В нашей измерительной комнате используются компараторы и электронные уровни немецкого и швейцарского производства, а также лазерная интерферометрическая система, и каждый прибор в этой комнате имеет сертификат калибровки от провинциального метрологического института, обеспечивающий прослеживаемость до национальных стандартов. Это не уникальная схема в отрасли, но это базовый уровень, который удивительно часто игнорируют небольшие предприятия, обычно для экономии на оборудовании, которое не отображается на фотографии конечного продукта.
Ещё один аспект, который обсуждается недостаточно, — это квалификация оператора. Качество лазерного интерферометра зависит от квалификации специалиста, который его настраивает: компенсация воздействия окружающей среды, стабильность крепления и дисциплина повторных измерений влияют на конечный результат гораздо сильнее, чем кажется. Наиболее надёжная проверка плоскостности, которую мы наблюдали, по-прежнему осуществляется опытными специалистами, которые распознают отклонения от нормы ещё до того, как программное обеспечение выдаст соответствующее предупреждение.
Примечание для покупателей, оценивающих поставщиков.
При сравнении поставщиков гранитных компонентов показатель плоскостности или прямолинейности, указанный в предложении, — это лишь половина картины. Стоит поинтересоваться, какой прибор произвел этот показатель, откалиброван ли сам прибор и кем, а также может ли производитель предоставить исходные данные измерений, а не просто сертификат соответствия/несоответствия. Поставщик, готовый подробно объяснить этот процесс, а не ограничиваться типовой таблицей допусков, обычно демонстрирует результаты, подтвержденные независимой проверкой. В отрасли, где вся ценность продукта заключается в точности, измерительное оборудование заслуживает как минимум такого же тщательного изучения, как и шлифовальный станок, который его обработал.
Дата публикации: 05.08.2026